
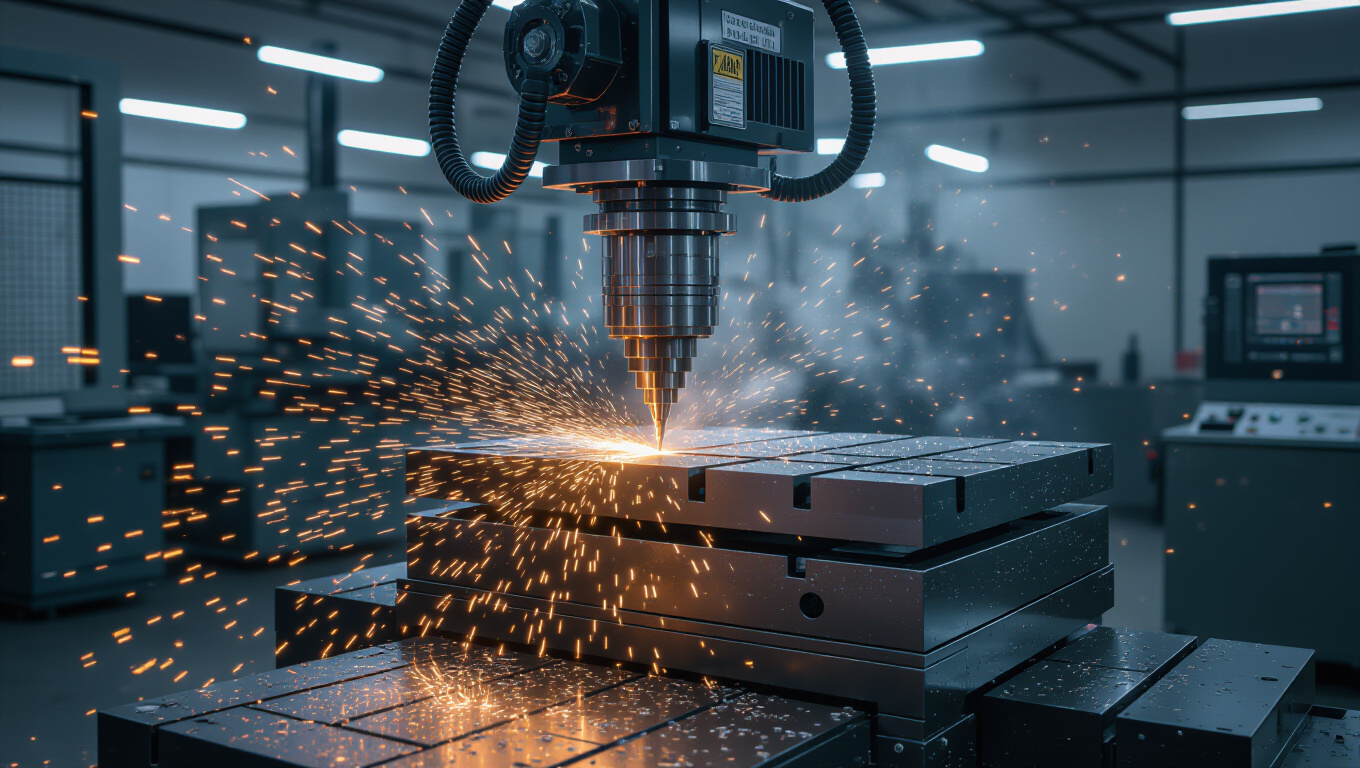
Фрезеровка металла с числовым программным управлением представляет собой метод обработки заготовок с использованием вращающейся фрезы, траекторию которой задают программно. Управление направлением и скоростью движения осуществляется по координатам x, y и z, а для формирования траекторий применяют G-коды, генерируемые CAM-системами https://conturobrabotki.ru/service/frezernaya-obrabotka-na-stankah-s-chpu/. В процессе используется подвод охлаждающей жидкости и крепление заготовки на станке, что обеспечивает повторяемость и заданную точность размеров и форм. Рассматриваются принципы, состав оборудования, этапы цикла и требования к контролю качества.
Дополнительная информация по теме приводится в открытой документации по системам ЧПУ; ссылка опущена.
Основные принципы фрезеровки металла с ЧПУ
Как работает система ЧПУ и последовательность операций
ЧПУ-станок выполняет программу, которая задает траекторию режущего инструмента по оси X, Y и Z. Этапы цикла обычно включают подготовку и закрепление заготовки, выбор инструмента, установку режимов резания, последовательное выполнение проходов и завершение обработки. Важные числовые параметры включают скорость резания и подачу на зуб, глубину реза и количество проходов. Типичный диапазон скорости шпинделя для металлической обработки варьируется от примерно 6000 до 24000 об/мин, подача на зуб — от 0,05 до 0,4 мм, в зависимости от материала и инструмента.
«Точность обработки во многом зависит согласованности параметров резания, фиксации заготовки и точности станка»
В работе применяют различные геометрические формы фрез, которые выбирают под задачу: концевые фрезы для общей обработки поверхностей и торцевые — для торцевых и ребер. Режим резания формирует связь между скоростью резания, подачей и глубиной реза, что влияет на тепловые нагрузки и качество поверхности.
- Геометрия фрезы: диаметр, число зубьев, угол входа, тип зубьев.
- Материал фрезы и покрытие: прочность режущей части, износостойкость.
- Условия охлаждения: жидкостное, воздушное или жидкостное с тосолом, выбор зависит от материала и режимов.
- Стратегия резания: спиральные и линейные траектории, шаг incongruent; выбор влияет на теплопередачу и вибрацию.
Компоненты и организация рабочего процесса
ЧПУ-станок, фреза и охлаждение
ЧПУ-станок может быть вертикальным или универсальным с различной жесткостью конструкции и диапазоном осей. Фреза — сменный инструмент из карбида или быстрорежущей стали; выбор зависит от материала заготовки и требуемого качества поверхности. Система охлаждения подводит жидкость через форсунки к зоне резания, что снижает температуру резания, продлевает ресурс инструмента и уменьшает деформацию заготовки. Расход охлаждающей жидкости обычно варьируется в диапазоне 10–60 л/мин, давление — 1–5 бар.
Программирование и CAM-системы
CAM-системы создают траекторию резания на основе геометрии детали и заданной стратегии обработки, после чего формируют G-коды и экспортируют их в формат, понятный станку. Для постпроцессинга применяют программы, которые адаптируют команды под конкретную конфигурацию станка и инструментов. В процессе используются стандартные G-коды, такие как G00/G01 для перемещений и резания, и M-команды для операций смены инструмента и включения/выключения шпинделя.
| Тип фрезы | Назначение | Особенности |
|---|---|---|
| Концевая | Общая обработка плоскостей | Разнообразие геометрий, универсальность |
| Торцевая | Обработка торцевых поверхностей и ребер | Высокая жесткость и точность по плоскостям |
| Карбидная | Обработка твердых металлов | Высокая износостойкость, ограниченная гибкость |
Этапы технологического цикла и подготовка
Подготовка заготовки и крепление
Заготовка проходит осмотр геометрических параметров, очистку поверхности и, при необходимости, доводку допусков. Для фиксации применяют тиски, зажимы и адаптеры, а в случаях сложной формы — магнитные крепления или специальные зажимы. Важно обеспечить параллельность обработки и минимизировать вибрацию, чтобы снизить погрешности. При подготовке важно определить допуски, допустимое отклонение по положениям и ориентировать деталь относительно осей станка.
Генерация траекторий и настройка параметров
- Импортировать геометрическую модель и чертеж в CAM-систему.
- Выбрать стратегию резания: фрезование по плоскостям, контурное, pocket-обработку и т. п.
- Определить параметры резания: скорость резания (Vc), подачу на зуб (fz), глубину реза (ap) и количество проходов.
- Выполнить симуляцию траекторий для проверки столкновений и запасов прочности.
- Сгенерировать G-коды и выполнить передачу на станок для выполнения программы.
Контроль качества и влияние параметров
Методы измерения и требования к поверхности
Контроль точности выполняется с помощью инструментов калибровки и метрологического оборудования: микрометров, штангенциркулей и координатно-измерительных машин. Шероховатость поверхности после фрезеровки зависит от параметров резания и геометрии инструмента и часто находится в диапазоне Ra от примерно 0,8 до 3,2 мкм для стандартных задач. Методы измерения включают инспекцию геометрии по чертежу и контроль профиля поверхности.
- Измерение длин и координат по чертежу с использованием КИМ (контрольно-измерительные машины).
- Проверка шероховатости и минимальных толщин слоев поверхностей.
- Проверка параллельности и перпендикулярности элементов по GD&T.
Верификация соответствия чертежам
Последовательность контроля включает сверку итоговых геометрических параметров с допусками, указаниями на чертеже и требованиями к посадкам. В процессе применяется контроль по координатам и геометрическим допускам, а также проверка симметрии и отсутствие дефектов на рабочей поверхности. Верификация обеспечивает соответствие детали проектной модели и чертежам, что является критическим элементом технологического цикла.
Итоговый Образец: точность настройки параметров резания, крепления и контроля качества формирует повторяемость и качество готовой детали. Правильная организация цикла, выбор инструментов и режимов резания, а также надлежащий контроль на каждом этапе снижают риск перегрева и деформаций.
Итогом является понимание того, как сочетание точности позиционирования, выбора инструмента и параметров резания влияет на итоговую поверхность и соответствие чертежу. В работе применяются принципы: ЧПУ обеспечивает фрезерование металла за счет управляемого движения инструмента, фреза режет заготовку, заготовка крепится на столе станка, CAM-система генерирует G-коды, G-коды управляют движением инструмента, охлаждающая жидкость снижает температуру резания, режим резания зависит от материала заготовки, контроль качества обеспечивает соответствие чертежу.